Jak sterowanie numeryczne porządkuje powtarzalność i błędy w tokarce CNC
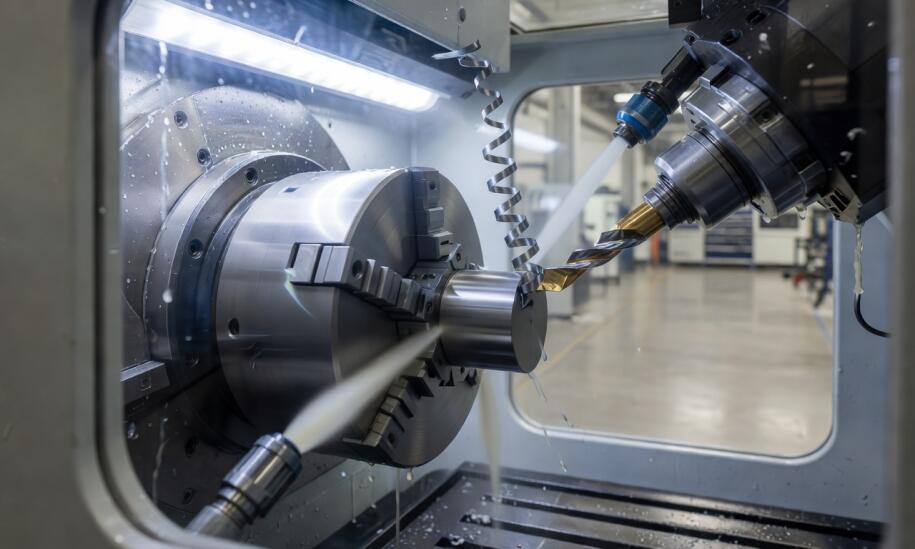
Przekazanie tej samej partii detali nowemu operatorowi na maszynie konwencjonalnej bardzo często prowadzi do zauważalnych różnic wymiarowych. Indywidualne nawyki pracowników decydują o odmiennym tempie pracy, ręcznym korygowaniu posuwów czy odmiennej sile docisku konika. Różnice te w skali pojedynczych sztuk wydają się nieistotne, ale przy większych zamówieniach tworzą rozrzut wymiarów przekraczający założone tolerancje na rysunku technicznym. Utrzymanie spójnej geometrii wymaga odłączenia krytycznych decyzji obróbczych od czynnika ludzkiego. Przejście z ręcznego sterowania na zautomatyzowane kody wykonawcze pozwala ustabilizować powtarzalność kolejnych elementów i zapobiega niekontrolowanym stratom materiałowym podczas obróbki.
Zapis programu a fizyczne źródła odchyłek wymiarowych
Kod wykonawczy wczytany do pamięci sterownika całkowicie przejmuje kontrolę nad parametrami skrawania. Maszyna utrzymuje ściśle określoną prędkość obrotową wrzeciona, posuw oraz głębokość cięcia bez fizycznej ingerencji człowieka w trakcie trwania cyklu. Dzięki temu eliminacja ręcznego korygowania ścieżki narzędzia zapewnia identyczną geometrię dla każdej kolejnej sztuki w produkowanej serii. Odczytywanie współrzędnych z precyzją wyklucza błędy paralaksy, występujące podczas interpretacji wartości z tradycyjnych skal noniuszowych. Z perspektywy zakładów produkcyjnych, z którymi na co dzień współpracujemy w firmie Bulmach, odcięcie zmiennych nawyków operatora od toru ruchu noża tokarskiego stanowi główny krok do skutecznej redukcji braków. Cyfrowy system po prostu wykonuje zadaną ścieżkę z dokładnością niemożliwą do osiągnięcia przy pomocy tradycyjnych pokręteł.
Przeczytaj również: Czy obróbka konwencjonalna odchodzi w zapomnienie?
Zastąpienie manualnego sterowania komputerem nie usuwa jednak wszystkich technicznych wyzwań warsztatowych. Część błędów wymiarowych przenosi się na etap przygotowania procesu technologicznego. Poważnym problemem pozostaje błędne bazowanie przedmiotu oraz niewłaściwe rozłożenie sił mocowania w uchwycie. Zbyt słabe zaciśnięcie szczęk wywołuje mikrowibracje, które natychmiast pogarszają chropowatość powierzchni, natomiast użycie nadmiernej siły prowadzi do trwałego odkształcenia cienkościennych tulei. Kolejnym decydującym czynnikiem wpływającym na tolerancje jest postępujące zużycie płytki skrawającej. Stopniowe ścieranie krawędzi tnącej wymaga regularnego wprowadzania wartości korekcyjnych do sterownika, aby skompensować ubytek materiału narzędzia i utrzymać zadaną średnicę obrabianego wałka przez cały cykl produkcyjny.
Przeczytaj również: Obrabiarki CNC: Rodzaje, funkcje i wybór odpowiedniego sprzętu
Skala produkcji a dobór odpowiedniej technologii obróbki
Proces układania sztywnego planu technologicznego nabiera sensu ekonomicznego dopiero przy określonej wielkości zamówienia. W partiach obejmujących od kilkudziesięciu do kilkuset sztuk tokarka numeryczna sprawdza się najlepiej, ponieważ jednorazowy czas poświęcony na napisanie programu zwraca się dzięki błyskawicznej powtarzalności ruchów. Ustabilizowany proces obróbki pozwala na przewidywalne planowanie zużycia ostrzy i precyzyjne oszacowanie czasu realizacji całego zlecenia. Wykorzystanie pamięci wewnętrznej obrabiarki ułatwia także szybkie przezbrojenie maszyny w przypadku ponowienia zamówienia po kilku miesiącach. Zastosowanie obróbki sterowanej komputerowo w produkcji średnioseryjnej diametralnie zmniejsza obciążenie działu kontroli jakości.
Przeczytaj również: Wpływ technologii CNC na przyszłość przemysłu metalowego: co nas czeka?
Całkowite odejście od obrabiarek sterowanych ręcznie w zakładach metalowych jest jednak rzadką praktyką ze względu na specyfikę prac jednostkowych. Modele konwencjonalne niezmiennie wygrywają elastycznością w przypadku konieczności wykonania pojedynczego prototypu lub przetoczenia zużytego czopu pod łożysko. Wykwalifikowany tokarz może błyskawicznie zareagować na niejednorodną twardość materiału i dostosować głębokość cięcia z pominięciem czasochłonnego etapu programowania. W naszej praktyce dystrybucyjnej dostarczamy sprzęt do obu ról, dobierając bułgarskie i polskie maszyny pod profil detali wytwarzanych przez zamawiającego. Bezpośredni nadzór operatora sprawdza się znakomicie przy regeneracji elementów nietypowych, gdzie opracowanie kodu zajęłoby więcej czasu niż fizyczne usunięcie metalowego naddatku.
Decyzja o kierunku rozwoju wydziału mechanicznego opiera się ostatecznie na analizie punktów, w których proces traci swoją stabilność wymiarową. Usunięcie ludzkich nawyków z etapu samego skrawania rozwiązuje problem spójności przy większych partiach, przenosząc ciężar odpowiedzialności na prawidłowe zamocowanie detalu i dobór parametrów wejściowych. Zrozumienie fizycznych zjawisk zachodzących podczas oddzielania wióra ułatwia dopasowanie parku maszynowego do rzeczywistych obciążeń i chroni zakład przed tworzeniem kosztownych wąskich gardeł. Osiągnięcie rygorystycznych tolerancji geometrycznych jest realne tylko wtedy, gdy możliwości samej maszyny spotykają się z przemyślanym rygorem technologicznym.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-
Tremo Technika Sprężonego Powietrza
Pneumatyka przemysłowa woj. dolnośląskie53-611 Wrocław, Stalowa 67 lok. 1a
-

-

Zakład Przemysłowych Systemów Automatyki Sp. z o.o.
Instalacje przemysłowe woj. wielkopolskie63-400 Ostrów Wielkopolski, Krotoszyńska 35
Przeczytaj także
-
 Zdrowie
Jak wygląda zabieg wszczepienia implanta zębowego?
Śnieżnobiały uśmiech to marzenie wielu, nie każdy jednak może się nim pochwalić. Luki w uzębieniu, powstałe na skutek ekstrakcji, rzutują nie tylko na estetykę. Mogą powodować zaburzenia...
-
 Zdrowie
Leczenie kanałowe: na czym polega i dlaczego jest tak ważne
Leczenie kanałowe to kluczowy zabieg, który może uratować zęby pacjenta przed ekstrakcją. Jego celem jest usunięcie zainfekowanej miazgi z wnętrza zęba, a następnie wypełnienie i uszczelnienie...
-
 Praca i edukacja
Jak w krótkim czasie uzyskać konkretne umiejętności zawodowe i zdobyć poszukiwany zawód?
Najlepsza inwestycja to inwestycja w siebie, dlatego w każdym wieku warto doskonalić swoje umiejętności zawodowe. Nauka wcale nie musi trwać długo. W krótkim czasie nowy zawód pozwalają uzyskać...
-
 Budowa i remont
Worki typu big bag - właściwości i zastosowanie
Zastosowanie worków typu big bag jest bardzo szerokie. Używane są do przechowywania odpadów budowlanych, a także różnego rodzaju materiałów sypkich i granulowanych. Ich sześcienna budowa sprawia, że...